Dépannage des machines à souder le PEHD : 12 problèmes courants et vérifications sur le terrain
- Partager
- Éditeur
- Riyang
- Heure de diffusion
- 2026/10/8
Résumé
Un joint bout à bout de mauvaise qualité n'indique pas forcément un défaut de la machine. La contamination des tuyaux, des paramètres incorrects, une pression de frottement excessive, une alimentation électrique instable et une séquence d'opérations erronée peuvent tous produire des symptômes d'apparence mécanique. Ce guide passe en revue 12 problèmes courants des machines à souder le PEHD : perte de pression, température de l'élément chauffant, problèmes de surfaceuse, défaut d'alignement, fuit
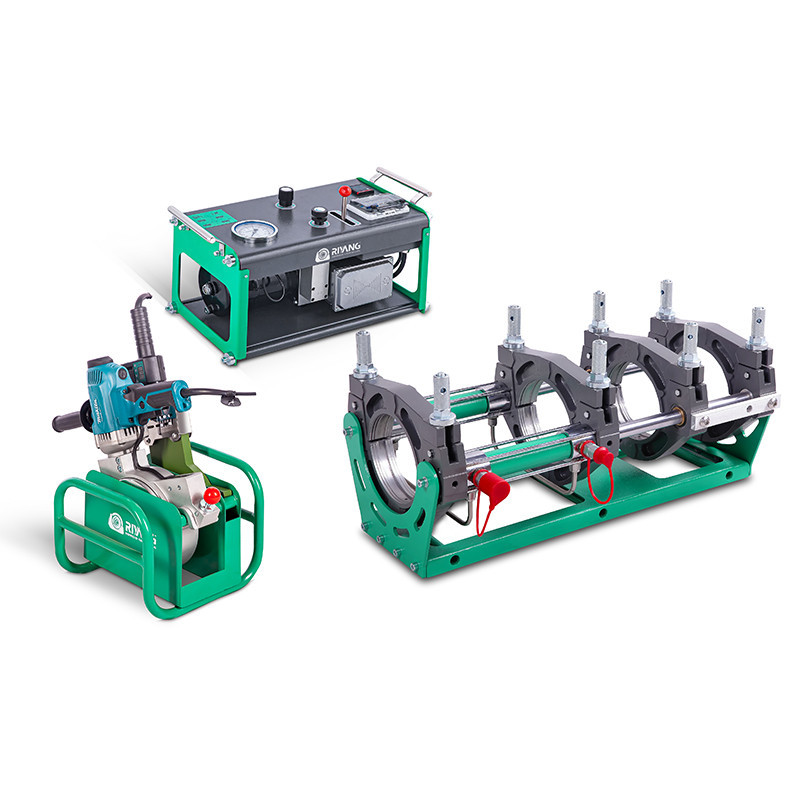
Un joint bout à bout de mauvaise qualité n'indique pas forcément un défaut de la machine. La contamination des canalisations, des paramètres incorrects, une pression de frottement excessive, une alimentation électrique instable et une séquence d'opérations inadéquate peuvent produire des symptômes d'apparence mécanique. Une procédure de dépannage rigoureuse commence par la sécurité, puis vérifie successivement les systèmes hydraulique, de chauffage, de surfaçage, d'alignement et de contrôle. Il ne faut jamais poursuivre le soudage si la machine ne peut maintenir la température, la pression ou l'alignement requis.
12 problèmes courants des machines à souder le PEHD et vérifications sur le terrain
Effectuez ces vérifications dans l'ordre, en distinguant au fur et à mesure les pannes machine des pannes de processus. Lorsqu'une vérification requiert une procédure de maintenance approuvée, suivez la documentation du fabricant plutôt que d'improviser des réglages.
1. La machine ne générera pas de pression hydraulique.
Vérifiez le niveau d'huile hydraulique, l'absence de fuites visibles, l'état des raccords de flexibles et des raccords rapides. Assurez-vous du sens de rotation du moteur de la pompe, le cas échéant. Un réglage insuffisant de la soupape de décharge, une pompe usée ou une fuite interne au niveau d'une vanne peuvent également empêcher la montée en pression. Ne procédez pas à des ajustements aléatoires des vannes ; comparez les valeurs mesurées avec le manuel d'utilisation et la procédure d'entretien approuvée.
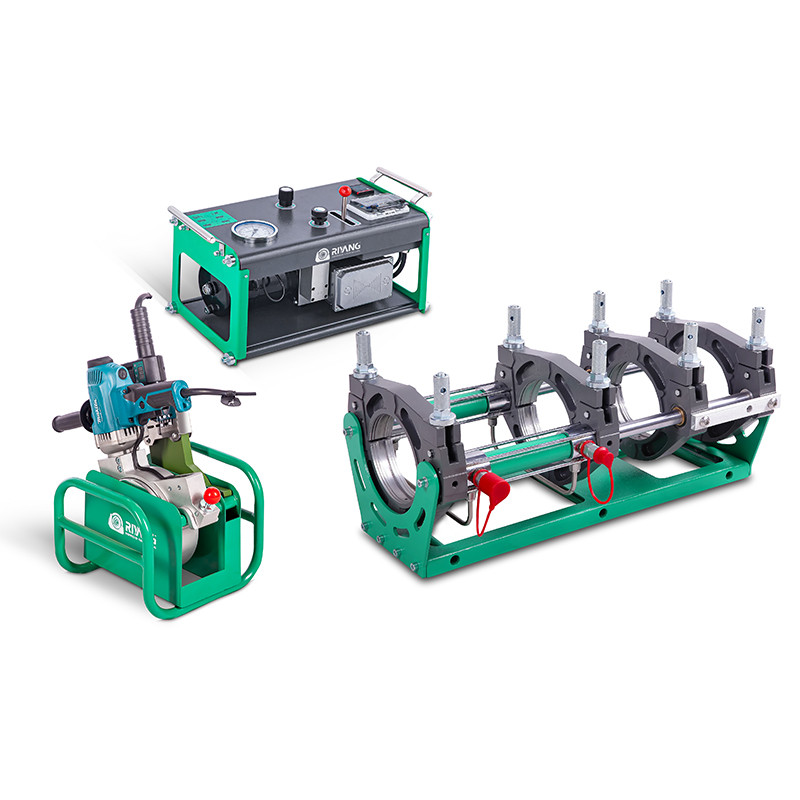
2. La pression augmente puis diminue lentement.
Une chute de pression peut provenir de fuites externes, de joints de cylindre usés, de raccords défectueux, de vannes de régulation défectueuses ou d'un manomètre imprécis. Commencez par nettoyer la machine afin de repérer les fuites récentes, puis isolez les sections du circuit uniquement si la procédure de maintenance le permet. Pour un diagnostic plus approfondi des pertes de pression, consultez le guide de sélection et d'entretien des machines de soudage bout à bout RIYANG .
3. Le chauffage n'atteint pas la température réglée.
Vérifiez la tension d'alimentation, les prises, les câbles, les disjoncteurs et le point de consigne du régulateur. Si l'alimentation est correcte, l'élément chauffant, le capteur, le relais statique ou le régulateur peuvent nécessiter un contrôle par un technicien qualifié. Un chauffage qui atteint sa température très lentement peut également indiquer une tension d'alimentation trop faible ou un élément défectueux.
4. La température du chauffage est irrégulière.
Un contrôleur peut afficher la valeur correcte alors que la surface de la plaque présente des zones chaudes et froides. Vérifiez la température à l'aide d'une méthode de mesure de température de surface étalonnée appropriée et en suivant la procédure du fabricant. Un élément chauffant endommagé, un mauvais positionnement du capteur ou l'état de la plaque peuvent entraîner un chauffage non uniforme. Ne soudez pas tant que la température de l'élément chauffant n'est pas conforme aux tolérances requises pour la procédure.
5. Le tuyau adhère à la plaque chauffante
Inspectez la surface antiadhésive afin de détecter tout dommage ou contamination. La plaque doit être nettoyée avant chaque cycle de fusion à l'aide de méthodes qui ne rayent pas le revêtement. Une température excessive ou un outil de nettoyage inadapté peuvent réduire la durée de vie du revêtement. Une surface de plaque fortement endommagée doit être réparée plutôt que masquée avec des agents de démoulage.
6. La fraiseuse fonctionne mais coupe de manière irrégulière.
Vérifiez l'état de la lame, son installation, le positionnement de la fraiseuse et le serrage du tuyau. Un support desserré ou déformé peut entraîner un décalage du plan de coupe. Assurez-vous que les deux extrémités du tuyau produisent des copeaux continus et uniformes et que les extrémités dressées s'emboîtent parfaitement, sans jeu visible.
7. La machine de finition cale sous charge.
Inspectez l'alimentation électrique, le moteur ou le groupe de perçage, la transmission et les lames de coupe. Des lames émoussées augmentent considérablement la charge. Sur les équipements utilisant un groupe d'alimentation commercial remplaçable, un remplacement local peut réduire les temps d'arrêt, mais le groupe de remplacement doit être conforme aux spécifications du fabricant.
8. Les extrémités des tuyaux sont désalignées après le parementage.
Vérifiez les inserts, l'état des brides, le support de tuyauterie et le châssis de la machine. Une tuyauterie lourde dépassant de la machine peut tordre le chariot et créer un décalage vertical. Utilisez des rouleaux ou des supports pour maintenir l'axe de la tuyauterie aligné avec celui de la machine. N'appliquez pas une force de serrage excessive pour masquer un problème de support.
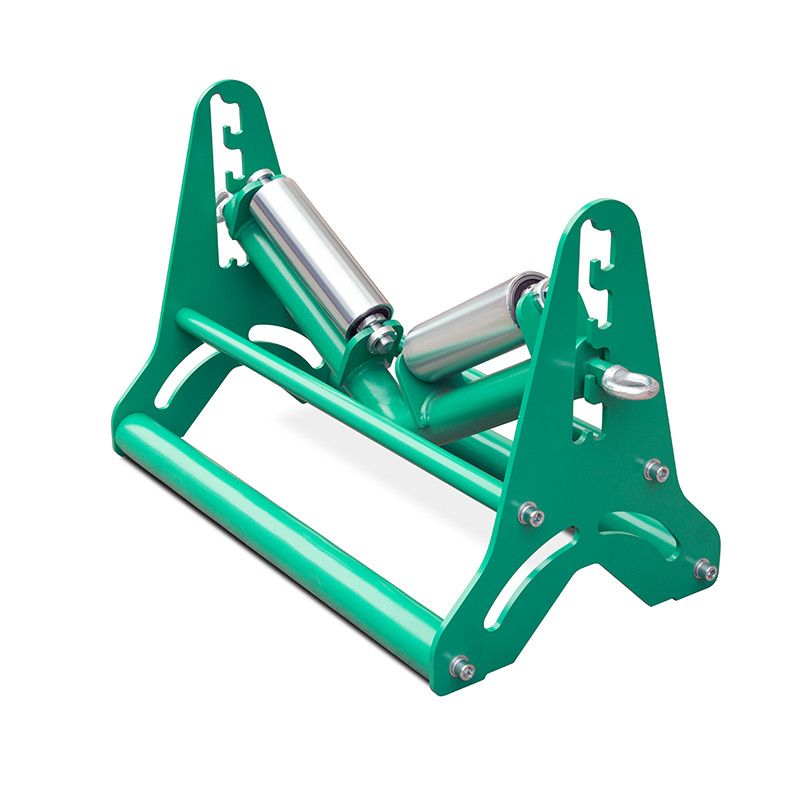
9. La pression de traînée varie d'une articulation à l'autre.
Le frottement au sol, la courbure et la pente du tuyau, ainsi qu'un mauvais positionnement des rouleaux, peuvent modifier la force nécessaire au déplacement du chariot. Mesurez à nouveau la résistance au roulement lorsque la configuration du tuyau est modifiée. Si la résistance est instable, améliorez le support et l'alignement du tuyau avant de modifier la pression de soudage.
10. Les disjoncteurs sautent ou le générateur peine à fonctionner.
Ajoutez la puissance du chauffage, de la fraiseuse, du groupe hydraulique et des charges auxiliaires, puis comparez-la à la puissance nominale continue, à la tension et au nombre de phases du générateur. Des rallonges trop longues et sous-dimensionnées peuvent engendrer une chute de tension. Les appareils de chauffage de grande taille peuvent consommer une puissance importante pendant la phase de préchauffage ; il convient donc de prévoir une marge de sécurité suffisante lors du choix du générateur.
11. L'écran de contrôle ou l'enregistreur de données ne sauvegarde pas les enregistrements.
Vérifiez l'identifiant de connexion, les paramètres du projet, la mémoire disponible, le format du périphérique USB et les messages logiciels. Protégez le boîtier de commande contre les infiltrations d'eau et les coupures de courant. Pour les machines connectées, le diagnostic à distance permet d'identifier les problèmes logiciels ou de configuration sans intervention sur site.
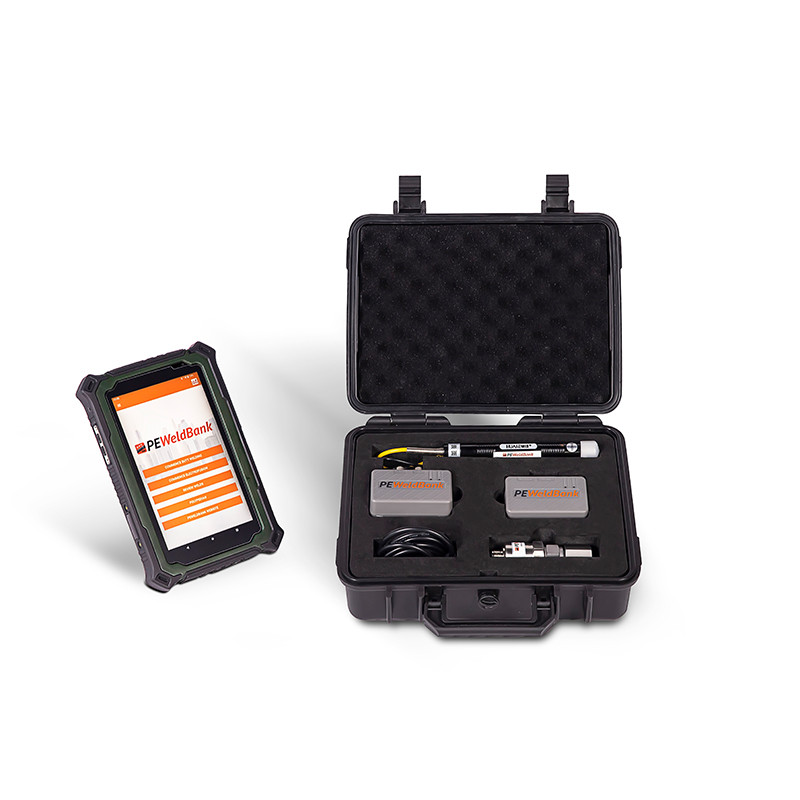
12. Le cordon de soudure semble incorrect même si la machine fonctionne.
Considérez le cordon de soudure comme un indice de processus, et non comme une preuve en soi. Des cordons irréguliers peuvent indiquer un défaut d'alignement ; des cordons trop petits ou trop nombreux peuvent révéler des problèmes de surchauffe ou de force ; la contamination peut créer des surfaces irrégulières. Comparez l'assemblage aux critères d'acceptation définis dans la procédure du projet et examinez les variables machine pertinentes avant de réaliser l'assemblage suivant.
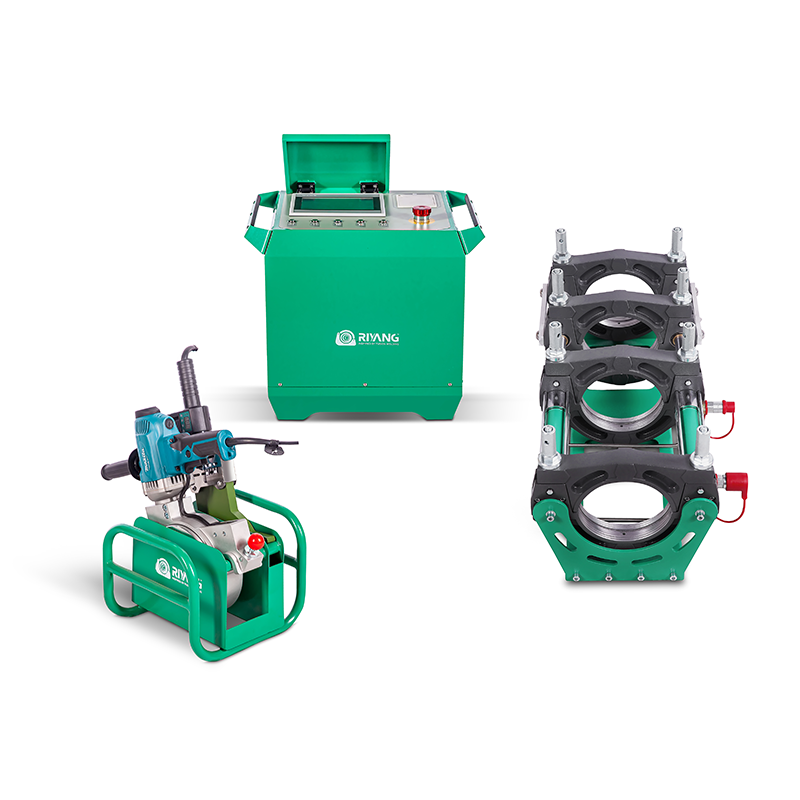
Élaborer un rapport de panne reproductible
Pour obtenir une assistance technique plus rapide, rédigez un rapport structuré. Un rapport clair permet souvent de transformer un vague « problème machine » en une cause rapidement vérifiable.
- Numéro de modèle et de série de la machine
- Diamètre extérieur du tuyau, diamètre de section et matériau
- Procédure standard et de projet de fusion
- Conditions ambiantes et détails du générateur
- Température de consigne et température réelle, frottement et pression de fusion
- Photos ou vidéo de l'étape précise où le problème apparaît
Consultez la gamme complète de machines de fusion bout à bout RIYANG pour confirmer à quel système votre rapport de panne doit faire référence.
FAQ
Pourquoi ma machine de fusion fessière perd-elle de la pression ?
Les causes fréquentes incluent les fuites hydrauliques externes, les joints usés, les raccords rapides défectueux, les fuites de vannes, l'usure de la pompe ou un manomètre imprécis. Il est préférable de procéder à un diagnostic systématique plutôt que d'augmenter la pression de consigne.
Puis-je souder si l'élément chauffant atteint la température mais que la surface est irrégulière ?
Non. La surface de fusion doit respecter les exigences de température de la procédure approuvée. Vérifiez et entretenez le dispositif de chauffage avant de poursuivre.
Pourquoi la pression de frottement est-elle différente sur chaque soudure ?
La position, la pente et la courbure du tuyau, le frottement du sol et le support des rouleaux peuvent modifier la résistance du chariot. Vérifiez à nouveau la résistance au frottement après chaque modification de la configuration.
Si une panne ne peut être isolée en toute sécurité, notez le modèle, le numéro de série, les symptômes, les relevés de pression/température et les photos, puis contactez le support technique de RIYANG avec votre rapport.